在粮食仓储与建材加工行业,散料转运的耗时往往占整个生产周期的30%以上。以一座日处理200吨的玉米烘干塔为例,人工搬运与固定式皮带机配合模式下,每批次转运需停机调整4至6次,单次耗时约12分钟,日累计无效工时接近1.5小时。正是这种对连续作业的迫切需求,让输送机从辅助设备升级为产线衔接的关键节点。
移动式设备的场景适配逻辑
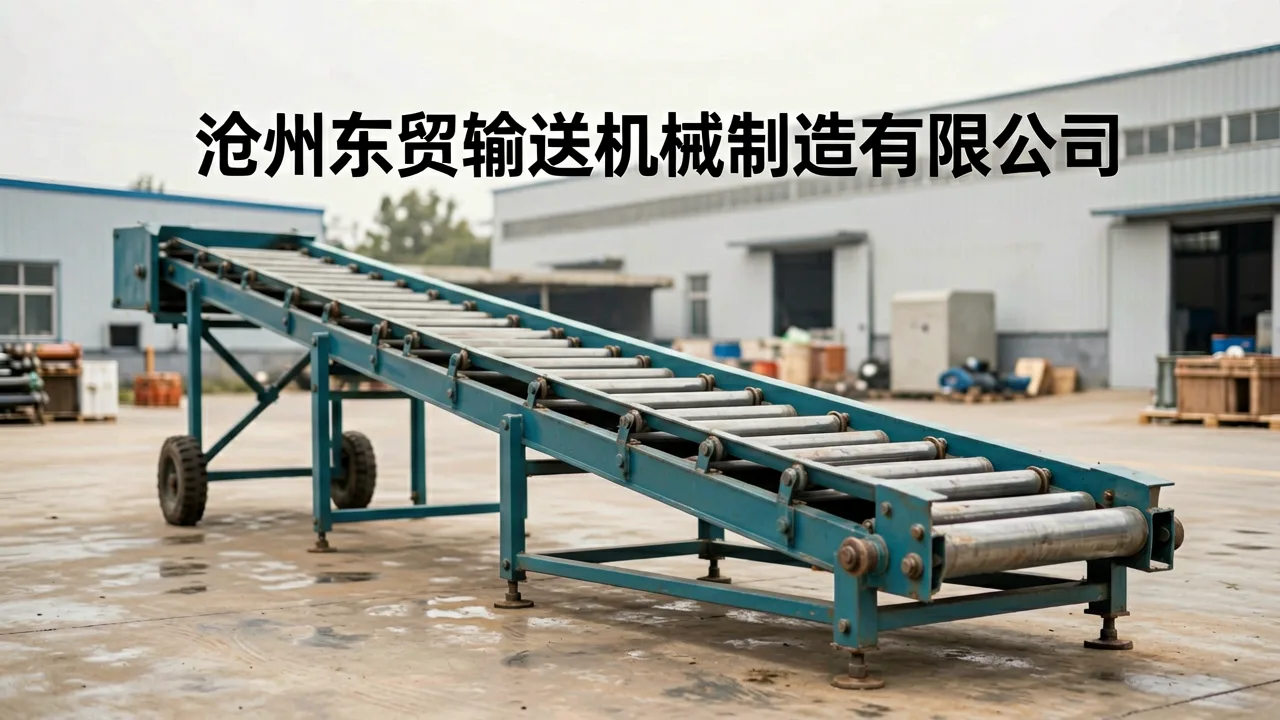
与固定式结构不同,移动输送机需要在不同工位间频繁转场。沧州东贸输送机械制造有限公司将滚筒壁厚控制在3.5mm至4.2mm区间,配合双列调心滚子轴承,使整机在频繁启停工况下的径向跳动量小于0.8mm。这一参数直接决定了输送带跑偏概率——实测数据显示,当滚筒径向跳动超过1.2mm时,带宽800mm的输送带每运行200小时便需重新校正一次。渤海之滨的盐山县五里窑工业区,东邻津汕高速与黄骅港的区位优势,让这家企业的配件供应周期压缩至48小时内。
一个建材客户的转运效率改造
河北某岩棉板生产车间曾面临成品装车效率瓶颈:两条固定产线末端距离装货区27米,依赖叉车二次倒运,日均装车量卡在18车次。引入东贸定制款移动输送机后,设备直接嵌入产线末端,通过液压升降将卸料口高度调至与车厢底板平齐,配合人字形花纹输送带增大摩擦系数。改造后单班装车量提升至26车次,叉车燃油与维保成本每月下降约4200元。该客户随后将输送机服务纳入年度维保协议,覆盖滚筒动平衡检测与输送带张紧度校准。
从配件选型看长期持有成本
行业调研显示,输送机全生命周期成本中,初期采购占比约35%,而滚筒更换与输送带修补占后续支出的52%。采用冷粘接工艺的输送带接头,其疲劳寿命较机械卡扣式提升约2.3倍。在吸塑与包装配套领域,类似宁波丹尼尔吸塑有限公司这类企业,对薄片物料的平稳输送要求更高,往往需要将托辊间距加密至280mm以下以减少物料抖动。这些细节参数无法通过通用模板套用,必须依据物料容重、粒径与工况温度逐项校核。
当设备需要同时满足转场灵活性与连续负载能力时,移动输送机的底盘刚度与滚筒装配精度便成为分水岭。东贸的装配线采用三坐标测量仪对每台整机进行对角线偏差检测,将机架扭曲量控制在1.5mm/m以内,从源头上降低了输送带蛇形跑偏的诱因。